食品や医薬品、化学薬品など、液体や粉体といった原材料を扱う製造現場では、「プロセス製造」と呼ばれる製造方式が用いられています。
部品を組み立てて完成させる一般的な製造業とは異なり、原材料を連続的・段階的に変化させながら製品を作り上げるという特徴を持つプロセス製造業ですが、「熟練技術者のノウハウに頼った工程管理から抜け出せない」「在庫管理や生産計画の立案が複雑で負担が大きい」といった課題を抱える現場も少なくありません。
そこで、こちらの記事では、基本的なプロセス製造の説明や、生産スケジュールの立案を難しくする5つの課題と対策まで、くわしく解説します。
プロセス製造の生産計画や工程管理に課題を感じている方は、参考にしてください。
プロセス製造とは
プロセス製造とは、液体や気体、粉体などの原材料を扱い、一連の工程を通じて製品を生産する製造方式を指します。
部品を組み立てて完成させるのではなく、原材料に対して連続的あるいは段階的に変化を加えていくことで製品が完成する点が特徴です。
プロセス製造は大きく「バッチプロセス製造」と「連続プロセス製造」の2種類に分けられます。
「バッチプロセス製造」は1品目毎バッチ単位に一定量ずつ製造するのに対し、「連続プロセス製造」は24時間連続して設備を止めずに同じ製品を大量に製造し続けます。
具体的な製品例:
バッチプロセス製造
・食品・飲料、医薬品、化学薬品
連続プロセス製造
・石油化学製品、鉄鋼、製紙
いずれの産業も、原材料を「組み立てる」のではなく、「変化させる」ことで製品が完成する点で共通しています。
ディスクリート製造との違い
ここでは、プロセス製造と対比される製造方式である「ディスクリート製造」との違いについてご紹介します。
ディスクリート製造とは、自動車や電機・電子機器、機械などの個別の部品やコンポーネントなどを成形加工し、それらを組み立てて一つの製品を生産する製造方式です。
プロセス製造は、原料に連続的・段階的に変化を加えて製造します。
製品によっては時間の経過とともに中間品の状態や品質が変化してしまう場合があるため、工程間の待ち時間を含めたスケジュール管理が重要になります。
一方、ディスクリート製造では各部品が独立しているため、時間が経過しても中間品の状態や品質に変化が起こりにくく、前工程の生産を先行させて中間在庫を確保したりすることも可能です。
このように、プロセス製造とディスクリート製造では、製品の作り方や工程上の制約が異なるため、生産計画や工程管理の考え方にも大きな違いが生じます。
プロセス製造業では、製造工程が集約されているため、マスタメンテナンスの負荷は高くないものの、製造上の制約条件が複雑です。
一方、ディスクリート製造業は、モノづくり制約はシンプルですが、製品のバリエーションが豊富でマスタのメンテナンスが大変です。
※マスタメンテナンス:生産管理システムなどで使う「マスタデータ」(品目、配合表、工程、設備など、日々の業務で繰り返し参照される基本情報)を登録・更新し、正しい状態に保つ作業。
プロセス製造における5つの課題
製造工程や管理方法の特性から、プロセス製造のスケジュール立案には特有の難しさがあり、多くの現場が共通した課題を抱えています。
以下は、生産スケジュールの立案の難易度を上げる要素であるだけでなく、品質・納期・コストに大きく影響を及ぼす課題です。
こちらでは、それぞれの課題と生産スケジュールとの関わりもあわせてみていきましょう。
中間品のまとめ生産
中間品のまとめ生産とは、段取り替え(洗浄・切り替え)コストの削減や、大量生産による品質の安定を目的に、特定の中間品(次工程の原料となる半製品)をまとめて製造・保管し、後工程の需要に応じて小分けに消費していく生産方式のことです。
たとえば、化学工場でベースとなる原液(中間品)を大量に製造し、後工程でドラム缶や一斗缶といった最終製品の梱包形態へ充填するケースがこれに該当します。
このように前工程でベースとなる中間品をまとめて作り、後工程で特性・色・梱包などを変えて多品種に製品展開します。
一方、この生産方式には「保管コストの増加(在庫の肥大化)」や「前工程と後工程における生産同期の難しさ」といった管理上の課題も挙げられます。
生産スケジューラには、最終製品オーダからの最適ロット数の中間品オーダの決定、そして後工程の確定注文から逆算して計画を立てる(バックワード)だけでなく、前工程のまとめ生産の都合(仕込みタイミング)から順算して後工程の計画を割り付ける(フォワード)など、両方向からの柔軟な計画立案(連動性)が求められます。
複雑な制約条件
プロセス製造特有の制約条件として、次のようなことを同時に考慮しなければなりません。
• 段取り替え(洗浄・品種切り替え)
品目(バッチ)が切り替わるたびに、洗浄や設定変更などの段取り替え作業が発生します。
前後の品目の組み合わせ(色の濃淡、薬品濃度、成分の相性など)によって段取り時間が変動する「順序依存型段取り」となるため、全体の段取り時間が最小となる最適な製造順序(スケジュール)を決定する必要があります。
• 連続生産・生産順序の制限
技術的または品質的な理由により、「連続して生産できない品目の組み合わせ」や「連続して生産したほうが良い品目の組み合わせ」が存在します。
• 生産量・生産回数の上限・下限
在庫量、品目特性などの理由により、一定期間あたりに生産できる「合計生産量」や「製造回数」に制限が存在します。
• 配管・移送ルートの競合
設備間を配管で移送する場合、共有配管やバルブの制約により、複数の移送ルートを同時に使用できない場合があります。
• 原材料・中間品の有効期限
投入する原材料や、工程間で発生する中間品・仕掛品には、品質保持のための有効期限(消費期限や、製造後〇時間以内に次工程へ投入という時間制約)が存在します。
• 合流(ブレンド)と分割(分注)
1つのバッチから複数の製品へ分割したり、逆に複数の中間品を1つのタンクでブレンドしたりする際の、数量の整合性やタイミングの同期が必要です。
• 再加工(リワーク)
規格外品が発生した際、元のラインやタンクへ戻して再加工する場合があります。
タンク資源特有の制約
タンク設備特有の制約条件として、次のようなことを同時に考慮しなければなりません。
• タンク繰り
タンクごとに「製造できる品目」や「貯蔵できる品目(専用タンク・共用タンク)」が厳密に決まっています。
• タンク容量
調合タンクや貯蔵タンクには、溢れ防止の「上限容量」だけでなく、攪拌モーターが届く最低量やポンプで引き抜けない「下限容量」が定められています。
貯蔵タンクがこの上下限を逸脱しないよう、前後のプロセスと同期した計画が必要です。
• タンク占有時間
タンクの占有時間は「製造(反応・調合)中」だけでなく、「前工程からの移送中」「後工程への移送中」、さらに「洗浄・滅菌中」や「検査結果の待ち時間(ホールド)」も含めてタイムスロットを管理する必要があります。
工程により変化する単位
製造工程が進むにつれて原材料や仕掛品の形態が変化するため、各工程における取扱いのしやすさや品質保証の観点から、製造単位(管理単位)が異なる場合があります。
一般的に、前工程(原材料投入〜調合・反応)では、原材料を大型タンクに投入して混合したり、連続的に反応させたりするため、重量(t、kg)や容量(L)で管理されます。
この際、投入する原材料と、生成される中間品(仕掛品)とで管理単位が変わることがあります。
一方、後工程(充填・包装・仕上げ)では、最終的な梱包形態に応じて、個・袋・ケースなどの数量単位で管理されるのが一般的です。
後工程(充填・包装・仕上げ)では、梱包形態により個・袋・ケースなので管理されます。
熟練技術者の不足と技術継承
プロセス製造における化学反応や配合といった工程は、気温や湿度などの環境変化に応じた微調整が必要であり、ベテラン技術者の経験と勘に大きく依存しているのが実情です。
加えて、熟練技術者の高齢化と労働人口の減少による人手不足から、長年の勘と経験に基づく属人化したノウハウを次世代に継承することは更に難しくなっています。
こうしたノウハウの継承が進まなければ、品質のばらつきや生産効率の低下にもつながりかねません。
マニュアル化しにくい感覚的な判断が多いだけでなく、原材料の品質のバラつきの見極めなども熟練技術者にしか出来ない調整であり、属人化しやすいポイントです。
生産スケジュールの面でも、段取りや順序の判断が特定の担当者の経験に依存していると、その人が不在になるだけで計画が成り立たなくなってしまいます。
暗黙知を言語化し、スケジュール立案のルールとして蓄積していく仕組みづくりが、属人化を解消する第一歩となります。
生産スケジュールの最適化に。
「Asprova(アスプローバ)」導入支援サービス
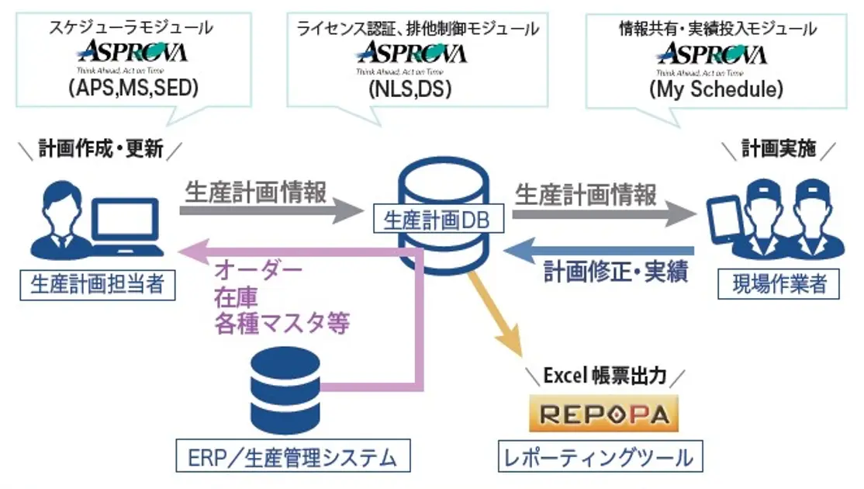
こちらの記事でご紹介した課題は、いずれも「いつ・何を・どの順序で・どれだけ作るか」という生産スケジュールの精度によって成果が大きく変わるものです。
プロセス製造では、原材料の配合や工程条件、設備制約、在庫バランスなど、多くの要素を同時に考慮しながら生産計画を立案する必要があり、計画業務そのものの高度化が求められています。
こうした課題に対応する手段として注目されているのが、生産スケジューラ「Asprova(アスプローバ)」です。
Asprova(アスプローバ)は、さまざまな生産条件を考慮した効率的なスケジュールを短時間で自動立案することが可能になり、属人化を防ぐこともできます。
また、設備や人員の稼働状況、負荷状況など、その時の生産現場の状況を把握しながら、リソース配分や設備稼働の調整、急な需要変動への素早い対応も可能になります。
AJSのAsprova導入支援サービスは、日本を代表する大手化学メーカーを長年サポートしてきた知見を活かし、各製造現場の実態をベテランコンサルが丁寧にヒアリング。
導入から定着まで一気通貫で行います。
導入後も、生産形態や利用状況の変化に合わせて運用の見直しを行い、システムの形骸化を防ぐ点が大きな特徴です。
プロセス製造において、生産計画業務の高度化や属人化の解消、在庫の最適化など、製造現場の負荷軽減と生産性向上を検討している方に有効な選択肢といえるでしょう。
まとめ
プロセス製造は、原材料を混合・加工しながら製品を生産する方式で、食品や化学、医薬品など幅広い業界で採用されています。
近年の多品種少量生産ニーズや、急な需要変動に対応しながら売上拡大を図るには、品質や原材料、設備、生産計画などを適切に管理し、プロセス製造が抱える課題解決に取り組むことが重要です。
自社の製造工程や管理方法を改めて整理し、必要に応じて生産スケジューラなどのシステムも活用しながら、生産効率や品質の向上につなげていきましょう。
≪コラム監修≫
Asprovaシニアコンサルタント
高山 真一

SIerにて製造実行システム(MES)構築に携わり、生産現場の実行管理を熟知。その知見を活かし、Asprova導入支援に20年以上従事。製薬、化学、電子、機械など幅広い業種において、大手から中堅まで様々な企業の複雑な生産工程の課題解決を支援。海外日系工場への導入実績も持つ。現在もAsprovaシニアコンサルタントとして最前線で活躍中。
 ≪コラム監修≫